PP螺纹轴塑件(端盖类零件)注塑加工技术要点解析
一、塑件结构与材料特性分析
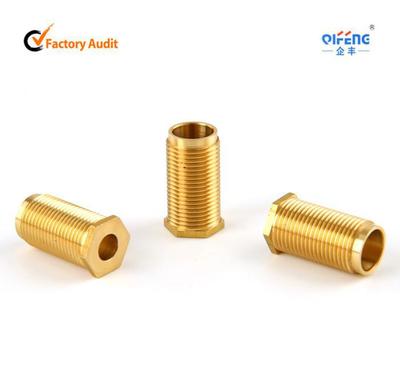
螺纹轴塑件为某电器产品的螺纹配件,属于端盖类零件,材料选用聚丙烯(PP)。该塑件兼具端盖的密封/支撑功能与螺纹轴的连接功能,结构上通常包含外螺纹段、法兰端面及内腔结构,壁厚存在一定变化。PP材料密度小、结晶度高、流动性好、收缩率大(通常为1.0%~2.5%),成型时易产生收缩变形与螺纹牙型不饱满等问题,因此在模具设计与工艺控制上需针对其特性采取相应措施。
二、成型工艺方案
- 成型设备与模具:选用锁模力适中的螺杆式注塑机,模具采用一模多腔或一模一腔结构(视产量而定)。由于塑件带螺纹,外螺纹可采用瓣合式型腔(哈夫块)侧向抽芯脱模,内螺纹则采用旋转脱模或强制脱模方式;端盖类零件多采用点浇口或潜伏浇口,浇口位置应避开螺纹牙型受力面与外观面。
- 温度控制:料筒温度控制在200~230℃,喷嘴温度略低于料筒前段;模具温度控制在40~60℃,适当提高模温可改善熔体流动、降低螺纹部位的内应力与收缩差异。
- 压力与速度:注射压力一般为80~120MPa,保压压力取注射压力的60%~80%,保压时间需足够以补偿PP的较大收缩;注射速度中速偏快,避免因剪切过强导致熔体破裂,同时保证螺纹牙型充填完整。
- 冷却与顶出:冷却时间根据壁厚确定,一般为15~30s;顶出时注意端盖法兰面的受力均匀,防止螺纹轴弯曲变形。
三、常见缺陷与对策
- 螺纹牙型不饱满:提高料温与模温、增大注射压力与速度,检查浇口尺寸是否偏小。
- 收缩凹陷与变形:延长保压时间、优化冷却水路使塑件冷却均匀,必要时对PP进行改性(如加玻纤或成核剂)以降低收缩率。
- 螺纹脱模拉伤:提高型腔表面光洁度、设置合理脱模斜度(螺纹配合段可取1°~2°),并在脱模前充分冷却。
- 熔接痕强度不足:优化浇口位置使熔接痕避开螺纹受力段,提高模温与注射速度以改善熔接质量。
四、加工注意事项
PP吸湿性小,一般无需长时间干燥,但在潮湿环境下建议80~100℃干燥1~2h;生产中使用生料与回料配比应控制在合理范围,回料比例过高会降低螺纹部位的力学性能;首件需重点检验螺纹中径、牙型完整性与端盖配合尺寸,批量生产中定期抽检螺纹通止规与关键尺寸,确保装配互换性。
如若转载,请注明出处:http://www.xinhengzhifu.com/product/7.html
更新时间:2026-11-01 12:26:35