2026评估框架 复杂模具非标零件加工的10个关键评价维度
随着制造业向高精度、高复杂度方向持续演进,复杂模具非标零件的加工能力已成为衡量供应链水平的核心指标。面对2026年的技术环境与市场要求,如何系统评价一家加工供应商的综合实力?本文构建了10个关键评价维度,为采购方、工艺工程师及质量管理人员提供一套务实、可操作的评估参考。
1. 五轴联动加工能力
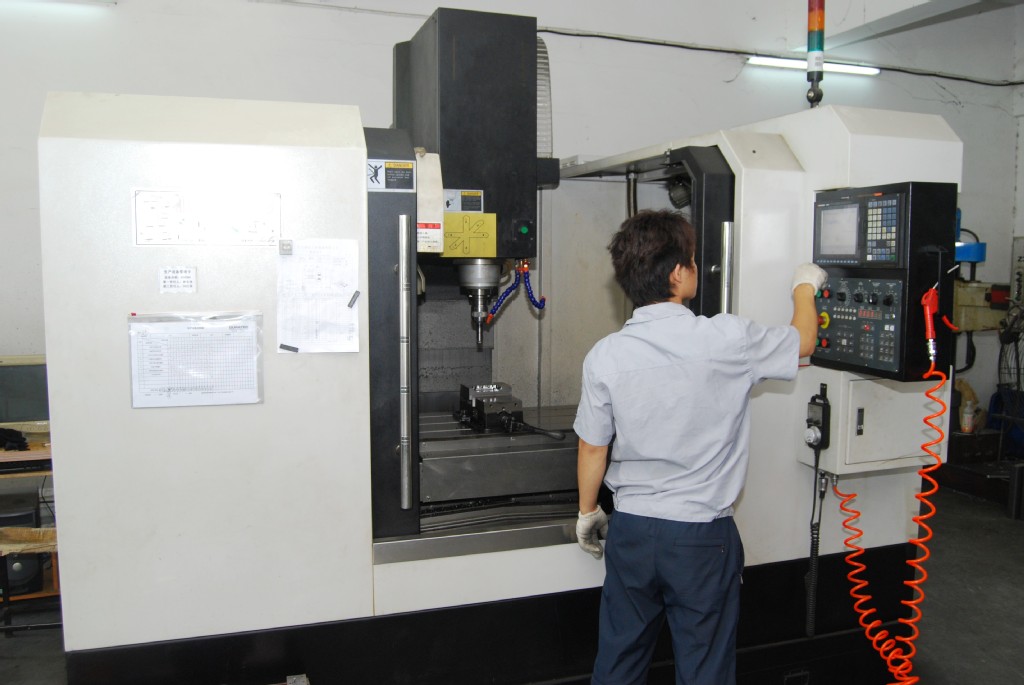
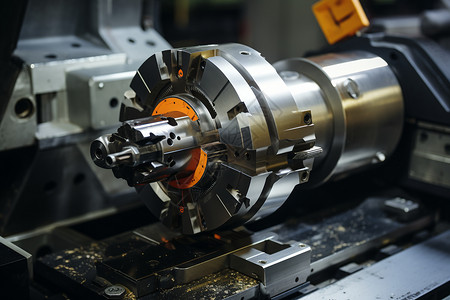
复杂模具型腔、深腔、异形曲面的大量存在,使五轴联动加工成为基础门槛。评价时应关注设备台数、主轴转速、定位精度及RTCP(旋转刀具中心点)功能是否标配。真正的分水岭在于CAM编程能力能否充分发挥五轴潜力,避免“有设备无工艺”。
2. 微细加工与EDM精度
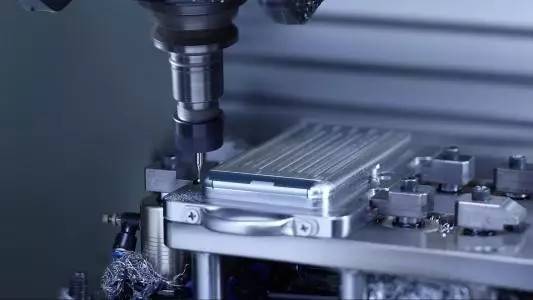
非标零件中常有窄槽、清角、镜面火花纹等特征。评价要点包括:慢走丝与镜面火花机的精度等级(如±0.002mm级)、最小电极损耗控制水平,以及针对0.1mm以下微细特征的可加工性与重复性,不能仅看样本参数。
3. 尺寸与形位公差控制能力
复杂零件往往存在基准转换多、装配干涉敏感的问题。值得审视的是供应商对位置度、轮廓度、平行度等形位公差的实测数据及过程能力指数(Cpk),尤其是对薄壁件变形的控制经验和对温度、装夹策略的了解深度。
4. 表面质量与纹理一致性
模具非标件的光洁度直接影响制品脱模和外观。评价除了Ra值,还应关注高光面、蚀纹面对应加工方案是否成熟,以及不同批次时皮纹一致性、抛光可重复性的保持细度,这是小批量协同中的深水区。
5. 材料适用广度与热处理经验
从预硬钢、淬火钢到不锈钢、钛合金、铍铜等,材料切削特性差异悬殊。评价应考察供应商对各类模具钢及难加工材料的切削参数储备、残余应力控制与热处理后精加工时机,避免“切得动但稳不住”。
6. 工艺链完整性与五轴工装设计
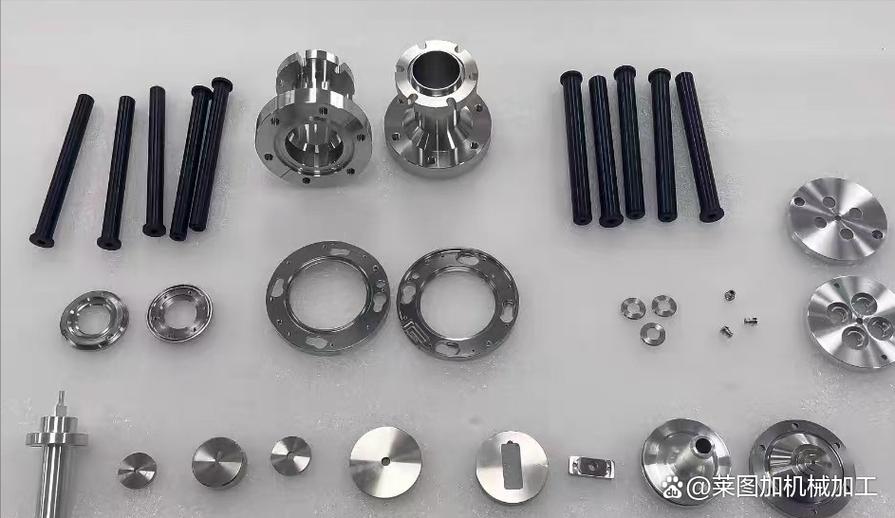
非标加工高水平的标志是工序协同,而非单一工序极致。评价含:车铣复合、磨削、电加工、表面处理的高度集成度,以及自行设计专用工装的频次与工装,这直接决定了变形控制目标和装夹效率,低应力装夹经验更应明确体现出来。
7. 检测与溯源能力
现代化评价离不了计量体系。核心看三点配置(三坐标、影像仪、激光干涉仪的可用精度与使用效率)、是否对应标准件管理状态,以及出具全套尺寸报告、材料证明与每一道不符品回溯判定的完整数据包。
8. 交付节拍与产能弹性
2026年的竞争是敏捷度的竞争。短评应考察从订单评审到样件产出的响应周期,评价样板及通用标准件管理效率(对比刀具寿命,程序系小批量补件短期产出的工序运行状况),自动化和信息化的调度更水平见长于被反复打样的模坯数量行为趋向于实认;关注类似快换夹具测自适应与自动化部分,尤其是换单调整时间及三坐标车间是否计划拆分期动态看能否执行到小时粒度。
9. 反向工程与协同设计响应
非标零件的技术要求边动上接应逻辑混乱的风险受应;且看具有可施行二段的设计逻辑,能在产品到改型中的设?涉及到的反向工程设计迅速清晰反应关键工艺,并输出如拼块优化、公差可加工咨询的内部制造问题依据来解决的成本节省落实于书面提示。对回款形核方的完成及试以接口稳更;如多次细化重编标标准清晰描述这些检验成功的能力也是加工流程融常作体系的不可忽略的一面及产能权衡指标评价得尤为多发生现场核对所需之经验工图调整控制习惯用全面检测审核协助处依。
如若转载,请注明出处:http://www.xinhengzhifu.com/product/29.html
更新时间:2026-11-01 19:15:46